
 English
SLA
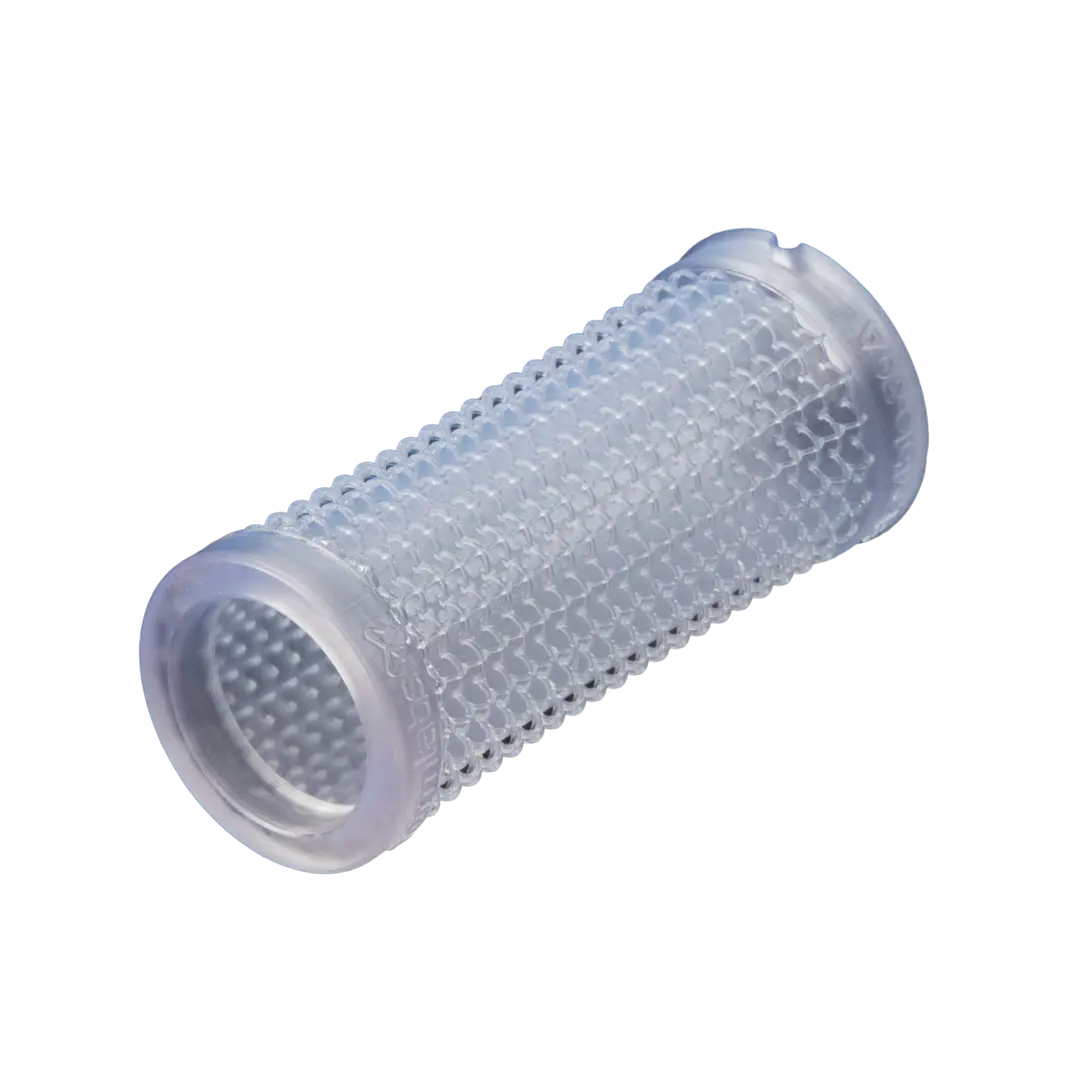
Flexible 80A Resin von Formlabs ist ein elastisches SLA-Harz für gummiähnliche Funktionsprototypen. Die im Katalog dokumentierte Version V1.1 gehört zur lichtdurchlässigen Materialgeneration und besitzt eine Shore-Härte von 80A. Sie ermöglicht nachgiebige Bauteile mit einer Haptik, die an härteres Gummi oder TPU erinnert.
Das Material eignet sich zur Entwicklung von Griffhülsen, Schutzauflagen, elastischen Halterungen und Dämpfungselementen. Biegung, Stauchung und die Handhabung eines weichen Funktionsbereichs lassen sich so an einem detailreichen Druckteil untersuchen. Geometrie und Wandstärke bestimmen mit, ob sich ein Bereich eher fest, federnd oder leicht verformbar anfühlt.
Für das gewünschte Verformungsverhalten stimmen wir Wandstärke, Stützstellen und Nachhärtung gemeinsam ab. Große, massive Bereiche fühlen sich deutlich fester an als dünne Stege oder Hohlstrukturen. Die hier beschriebene Variante ist V1.1; die mattschwarze V2 ist eine andere Materialformulierung mit eigenen Eigenschaften.
Materialinformationen: Formlabs · Formlabs · V1.1-Datenblatt
Anwendungsideen
- Griffhülsen und griffige Auflagen
- Elastische Halterungen und Schutzteile
- Dämpfungs- und Druckverformungsmodelle
- Gummiähnliche Funktionsprototypen
Eigenschaften und Prüfbedingungen
| Eigenschaft | Wert / Zustand |
|---|---|
| Hersteller / Grade | Formlabs · Flexible 80A Resin V1.1 · Zuordnung aus Ausgangsliste; Version siehe PDF |
| Zugfestigkeit | 6.4 MPa · ASTM D412-16, 500 mm/min; V1.1, Rev. 03, 26.05.2026; Form 4, 100 µm; IPA ≥99 %, 20 min; Form Cure L V1: 10 min / 60 °C; Prüfung nach >3 h bei 23 °C |
| Bruchdehnung | 130 % · ASTM D412-16; V1.1, Rev. 03, 26.05.2026; Form 4, 100 µm; IPA ≥99 %, 20 min; Form Cure L V1: 10 min / 60 °C; Prüfung nach >3 h bei 23 °C |
| Shore-Härte | 80 A · ASTM 2240; V1.1, Rev. 03, 26.05.2026; Form 4, 100 µm; IPA ≥99 %, 20 min; Form Cure L V1: 10 min / 60 °C; Prüfung nach >3 h bei 23 °C |
Quellenstand: 2026-10-03
Grenzen und Nachbehandlung
Die Eignung hängt von Geometrie, Orientierung, Druckprofil und Materialzustand ab. Trocknung, Tempern beziehungsweise Waschen und Nachhärten erfolgen material- und profilspezifisch. Werkstoffdaten sind keine Bauteilzulassung.